


Spajanje optičnih vlakenje kritičen tehnični proces pri gradnji sodobnih komunikacijskih omrežij. Ne glede na to, ali gre za napeljavo kablov v podatkovnem centru, nadgradnje telekomunikacijske infrastrukture ali širitev omrežja podjetja, morate obvladati pravilnometode spajanja optičnih vlakenje bistveno. Podrobno razumevanje vseh vidikovspajanje optičnega kablapomaga pri izbiri ustreznega načina spajanja in zagotavljanju kakovosti gradnje.
Kaj je spajanje optičnih vlaken? Zakaj ga potrebujemo?
Optična vlaknaspajanjeje stalna povezava dveh optičnih vlaken, vključno zfuzijsko spajanjeinmehansko spajanje. Namen je zagotoviti, da se optični signali lahko prenašajo med vlakni z minimalnimi izgubami. V praktičnih aplikacijah,spajanje optičnih vlakense uporablja predvsem v naslednjih scenarijih:
Razširitev omrežja je najpogostejša zahteva. Če ena dolžina vlakna ne more izpolniti zahtev glede razdalje prenosa, je treba povezati več vlakentehnike spajanja. Standardni izdelki iz optičnih vlaken so običajno v obliki enega-koluta dolžine 2–4 kilometre, medtem ko dejanska uvedba omrežja zahteva daljše razdalje.
Zahteva tudi popravilo napakspajanje optičnih kablovtehnologija. Med uporabo,kabli iz optičnih vlakense lahko zlomijo zaradi gradbenih poškodb, naravnih nesreč ali staranja. Skozitehnologija spajanja, se lahko komunikacije hitro obnovijo. V primerjavi s ponovno-razmestitvijo celotnega kabla,spajanje vlaken-na mestulahko bistveno zmanjša čas in stroške popravila.
Razvejanje in cepitev omrežja sta v sodobnih omrežnih arhitekturah vedno bolj pomembna. Prek naprav, kot so optični razdelilniki, se lahko eno optično vlakno razveji na več pod{1}}poti, s čimer doseže-to-omrežno pokritost z več točkami. Ta aplikacija je še posebej pogosta pri projektih FTTH (optična vlakna do doma).
Pomemben scenarij uporabe je tudi povezava opremespajanje optičnih vlaken. Oprema iz optičnih vlaken, kot so stikala, usmerjevalniki in povezovalne plošče ODF, se povezujejo z glavnimi kabli prek pletenic ali povezovalnih kablov.
Spoj optičnih vlakenkakovost neposredno vpliva na delovanje omrežja. Parametri, kot so vstavljena izguba in povratna izguba na mestih spajanja, vplivajo na slabljenje signala in kakovost prenosa. Ubogispojilahko povzroči celo prekinitve komunikacije.
Fuzija v primerjavi z mehanskim spajanjem: kako izbrati?
Spajanje optičnih vlakenvečinoma spada v dve kategoriji:fuzijsko spajanjeinmehansko spajanje, ki se bistveno razlikujejo po principih, zmogljivosti, stroških in scenarijih uporabe.
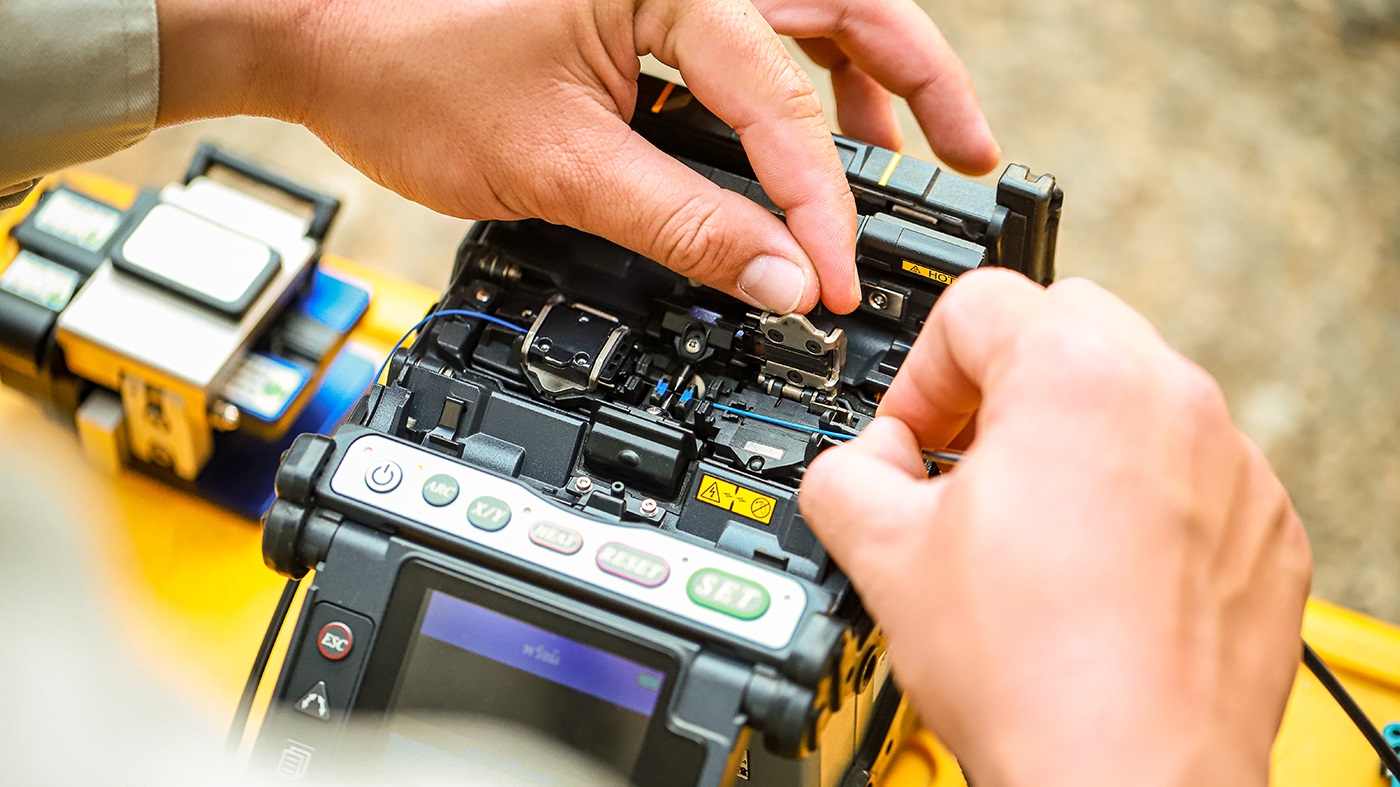
Fuzijsko spajanjeTehnologija primarno deluje tako, da končni ploskvi dveh vlaken segrejeta na temperaturo taljenja (približno 2000 stopinj) in ju zlijeta skupaj. Modernofuzijski spojnikiuporabite razelektritev električnega obloka za ustvarjanje visokih temperatur in zagotovite natančno poravnavo jedra s sistemi za natančno poravnavo. Priključna točka po fuzijskem spajanju je skoraj integralna z izvirnim vlaknom, pri čemer je vstavljena izguba običajno pod 0,05 dB in povratna izguba nad -60 dB, zaradi česar je najbolj zmogljivametoda spajanjatrenutno na voljo.
Mehansko spajanjeuporablja mehanska sredstva za fiksiranje dveh vlaken, tako da njuni končni ploskvi natančno poravnata. Spojna točka fiksira vlakna skozi posebne V-žlebove ali natančne tulce in uporablja indeks-ujemajoči gel za zmanjšanje odboja svetlobe na vmesniku. Ta metoda ne zahteva segrevanja in je razmeroma enostavna za uporabo, vendar je zmogljivost nekoliko slabša od fuzijskega spajanja, s tipično vstavljeno izgubo med 0,1–0,3 dB.
Primerjalna tabela zmogljivosti
|
Primerjalni element |
Fuzijsko spajanje |
Mehansko spajanje |
|
Vstavljena izguba |
0,02-0,05 dB |
0,1-0,3 dB |
|
Povratna izguba |
>60 dB |
40-50 dB |
|
Moč povezave |
Equivalent to original fiber (can withstand >1N poteg) |
Nižje (zahteva zaščito) |
|
Začetni stroški |
Visoka (splicer $7,000-$70,000) |
Nizka (konektorji $1-$15) |
|
Cena na -spoj |
Nizko (potrošni material<$1) |
Višje (2–15 USD na priključek) |
|
Čas delovanja |
Vsak 1-3 minute |
30 sekund-1 minuta vsak |
|
Tehnične zahteve |
Strokovno usposabljanje |
Relativno preprosto |
|
Vzdržljivost |
Odlično (dolgotrajna-uporaba) |
Pošteno (zahteva redne preglede) |
|
Ponovljivost |
Ni odstranljivo |
Nekatere vrste so odstranljive |
Priporočila za izbiro:
Za stalne instalacije, kot so hrbtenična omrežja, podatkovni centri in scenariji-prenosa na dolge razdalje,fuzijsko spajanjeje prednostna rešitev. Čeprav je začetna naložba v opremo visoka, so fuzijske spojne točke stabilne, imajo nizke izgube, dolgo življenjsko dobo in nižje skupne dolgoročne-stroške. Zlasti pri aplikacijah eno-optičnih vlaken je prednost nizkih-izgub fuzijskega spajanja bolj izrazita.
V scenarijih začasne uporabemehansko spajanjeima prednosti. Na primer pri testiranju na terenu, začasni postavitvi omrežja in hitri obnovitvi napak,mehansko spajanjeje hiter za uporabo in primeren za-majhna dela.
Za-proračunsko omejene majhne projekte, če je številospojne točkeje majhen,mehansko spajanjelahko sprejmejo, da se izognejo visokim stroškom nakupa afuzijski spajalnik.
Pri aplikacijah z večmodnimi vlakni so zaradi večjega premera jedra (50/62,5 μm) zahteve glede natančnosti poravnave relativno nižje inmehansko spajanjeprav tako lahko doseže dobre rezultate, zaradi-kar je izbira za optimizacijo stroškov.
Kontrolni seznam orodij za spajanje optičnih vlaken
Oprema jedra za fuzijsko spajanje:
Spajalnik optičnih vlaken: Izberite eno{0}}žilni ali tračni spajalnik glede na potrebe projekta, zagotovite, da je kalibracija opreme veljavna in da je baterija zadostna
Cepilec za optična vlakna: Visoko-natančne sekače lahko zagotovijo-ploskost končne ploskve znotraj 0,5 stopinje, kar je predpogoj za nizko-izgubno spajanje
Zaščita pred toplotnim krčenjem: Uporablja se za mehansko zaščito spojnih točk; nekateri fuzijski spojniki imajo vgrajene-funkcije ogrevanja
Optični reflektometer v časovni domeni (OTDR): uporablja se za testiranje kakovosti spoja in lociranje točk napak; bistveno opremo za prevzem kakovosti
Optični merilnik moči in vir svetlobe: Uporablja se za testiranje vnesenih izgub za preverjanje učinkovitosti spojne točke
Specializirana orodja za mehansko spajanje:
Mehanski spojni konektorji
Odstranjevalci optičnih vlaken: Uporablja se za odstranjevanje slojev prevleke iz vlaken
Orodja za čiščenje optičnih vlaken: Vključno s papirjem brez vlaken, izopropilnim alkoholom, posebnimi čistilnimi peresi
Vizualni lokator napak (rdeča lučka): Uporablja se za testiranje kontinuitete vlaken in identifikacijo jedra
Pomožna orodja in materiali:
Odstranjevalci vlaken in škarje: Uporablja se za odstranjevanje zunanjih plaščev kablov in ohlapnih cevi
Rezkalne klešče ali diagonalne klešče: Elementi trdnosti procesnega kabla
Zapirala za spajanje vlaken ali spojne škatle: Zaščitite spojne točke in zagotovite pritrditev kabla
Toplotno skrčljivi rokavi: Različne velikosti za zaščito spojne točke
Sredstva za čiščenje vlaken: Papir brez vlaken, izopropilni alkohol, pločevinke s stisnjenim zrakom
Priporočila za konfiguracijo ekipe:
Majhni projekti (manj kot 100 spojnih točk) običajno zahtevajo 1 usposobljenega operaterja; srednji projekti (100-500 spojnih točk) priporočajo ekipo 2-3 oseb; veliki projekti zahtevajo več delovnih skupin glede na urnik in delovno obremenitev.

Standardni operativni postopek za spajanje optičnih vlaken
Standardiziran operativni postopek je ključen za zagotavljanje dosledne kakovosti spajanja.
1. korak: Odstranitev kabla in identifikacija vlaken
Odstranite zunanji plašč kabla na vnaprej določenem mestu spoja, kar običajno zahteva 1,5-2 metra ohlapnosti za delovanje. Pri uporabi posebnih orodij za odstranjevanje izolacije skrbno nadzorujte silo, da ne poškodujete notranjih vlaken. Pri oklepnih kablih najprej odstranite jekleni trak ali jekleno žico, nato obdelajte notranji plašč.
Odrežite nosilce kabla in jih pritrdite na ustrezne položaje v zapiralu za spoj. Očistite polnilo ali suh prah znotraj kabla s papirjem, ki ne pušča vlaken, s petroletrom ali posebnim čistilom.
Ko odstranjujete snop vlaken iz ohlapne cevi, bodite nežni, da se izognete pretiranemu upogibanju. Potrdite zaporedno številko vsakega vlakna glede na barvni spekter vlaken ali oznake, za označevanje uporabite papir za nalepke in zagotovite pravilno ujemanje z vlakni drugega konca kabla. V zapletenih projektih lahko uporaba rdeče svetlobe ali vizualnega lokatorja napak za identifikacijo jedra prepreči napačne povezave.
2. korak: Konec vlaken-Priprava obraza
Odstranite približno 50–80 centimetrov vlaken iz ohlapne cevi in na približno 5–6 centimetrih od konca uporabite odstranjevalce, da nežno odstranite prevlečno plast (premer prevlečne plasti je običajno 250 μm; po odstranitvi je premer golih vlaken 125 μm). Rezilo za odstranjevanje mora biti pravokotno na os vlaken, z enakomerno močjo, da se prepreči poškodba steklenih vlaken.
S papirjem, ki ne pušča vlaken, z izopropilnim alkoholom 2-3-krat v eno smer obrišite del golih vlaken in tako odstranite površinska olja in mikroprah. Ne brišite naprej in nazaj in ne dovolite, da bi se golo vlakno dotikalo katere koli površine predmeta. Po čiščenju takojcepi vlaknoza zmanjšanje onesnaženja s prahom v zraku.
Očiščena vlakna položite v V-žleb sekira in zagotovite, da del golih vlaken sega v rezilo približno 10–16 mm. Hitro dokončajtecepljenjeukrepanje. Kakovostrazcepljenkončna ploskev mora biti gladka in ravna, s-kotom čelne ploskve<0.5°, without cracks, chips, or burrs.
3. korak: Postopek spajanja vlaken
Vklopitefuzijski spajalnik, potrdite, da je oprema zaključila predgretje in pravilnoprogram za spajanjeje izbrana. Pred-navijte zaščito pred toplotnim krčenjemrokavna eno vlakno, pozicioniranjerokavvsaj 10 centimetrov stran od mesta spajanja.
Postavite dve vlakni v levi in desni V-utor nafuzijski spajalniks končnimi ploskvami vlaken, ki se raztezajo v ustrezne položaje sponke, običajno 10-12 mm na obeh straneh središčnice sponke. Zaprite pokrov za zaščito pred vetrom in zaženite avtomatikofuzijsko spajanjeprogram. Spajalnik bo izvedel poravnavo sredice, čistilno praznjenje, pred-pregled spoja, praznjenje spoja (viso-taljenje in spajanje končnih ploskev vlaken) in oceno kakovosti spoja.
Celotna avtomatikafuzijski procestraja 10-30 sekund. Pofuzijaje končan, preverite ocenjeno vrednost izgube, ki jo prikaže spojnik; eno-modno vlakno bi moralo biti<0.05dB, multimode fiber should be <0.1dB. Observe the splice point image; the spojobmočje mora biti gladko in neprekinjeno, brez mehurčkov, neporavnanosti ali vratov.
4. korak: Zaščita točke spajanja
čekakovost spojaje sprejemljivo, odprite pokrov, odporen proti vetru, odstranite vlakno iz spenjalnika, premaknite pred-navojno zaščito pred toplotnim skrčenjemrokavna sredinski položajtočka spajanja, s točko spoja v središčurokav.
Postavitevlakna z rokaviv grelec; temperatura segrevanja je običajno 100-120 stopinj za približno 30-60 sekund. Med segrevanjem setoplotno skrčljiv tulecbo skrčilo in tesno ovilo vlakno, notranje vroče-lepilo pa se bo stopilo in strdilo, kar bo zagotovilo mehansko trdnost in vodotesno zaščito zatočka spajanja.
Po končanem segrevanju odstranite vlakno in počakajte 10-20 sekund, da se ohladi. Preverite, ali jetoplotno skrčljiv tulecse je enakomerno skrčil brez mehurčkov ali razpok. Kvalificiranzaščitni rokavmora popolnoma prekriti odsek golih vlaken, pri čemer sta oba konca tesno pritrjena na plast prevleke.
5. korak: Zvijanje in pritrjevanje vlaken
Navijtespojena vlakna onto the coiling tray in the splice closure. When coiling, follow minimum bend radius requirements: single-mode fiber bend radius should be >30mm, multimode fiber should be >50 mm. Zvijanje mora biti naravno in gladko, pri čemer se je treba izogibati križanju, zvijanju ali pretirani tesnosti.
Uporabite kabelske vezice ali pritrdilne sponke, da pritrdite zvito vlakno na pladenj za zvijanje in zagotovite, da se vlakno ne bo zrahljalo zaradi tresljajev ali premikanja. Bodite posebno pozorni natočka spajanjaodsek in ga namestite v pritrdilni utor pladnja za zvijanje, da preprečite obremenitev.
Nazadnje pritrdite elemente za trdnost kabla v ustrezne položaje zapirala spoja, zavarujte zapiralo in izpolnite zapis o spoju. Pritrdite identifikacijo na zunanjo stran zapirala spoja, pri čemer zabeležite datum spoja, število vlaken in druge informacije.
Varnostni ukrepi pri spajanju optičnih vlaken
Nevarnosti in odlaganje fragmentov vlaken
Rezanje optičnih vlakenproizvaja drobne delce stekla s premerom le 125 mikronov, ki lahko prebodejo kožo in jih je težko zaznati in odstraniti. Rezanje vedno izvajajte nad specializirano rezalno škatlo ali zbiralnikom odpadnih vlaken. Ne dotikajte se območja reza z rokami in ne drgnite oči.
Nevarnosti laserskega sevanja
Prisoten med testiranjem in vzdrževanjem. Laserji, ki se uporabljajo vkomunikacija po optičnih vlaknih, zlasti infrardeči laserji 1550 nm, so nevidni. Nikoli ne glejte neposredno v končne ploskve vlaken ali opazujte osvetljene končne ploskve vlaken skozi povečevalno steklo. Pred testiranjem se prepričajte, da je vir svetlobe izklopljen. Uporabite optični merilnik moči, da potrdite "temno vlakno", namesto da s prostim očesom ocenjujete kontinuiteto svetlobne poti.
Kemične nevarnosti
Predvsem iz čistil in materialov za polnjenje kablov. Izopropilni alkohol je vnetljiv in hlapen; uporabljajte v dobro-prezračevanem okolju in se izogibajte stiku z odprtim ognjem. Spojine za polnjenje kablov se morajo izogibati stiku s kožo; po delu si temeljito umijte roke.
Električna varnost
Še posebej pomembno pri uporabifuzijski spojniki. Spojilci uporabljajo visoko napetost za ustvarjanje električnih oblokov; med spajanjem se ne dotikajte delov elektrode. Redno preverjajte delovanje izolacije opreme in se prepričajte, da so napajalni kabli in ozemljitvene žice nepoškodovani. Opomba: ne uporabljajte fuzijskih spojnikov v deževnem vremenu ali v vlažnem okolju.

Enoj-mod ali večmod: Kako izbrati za spajanje vlaken?
Izbira ustrezne vrste vlaken je osnovaspajanje optičnih vlakenprojektno načrtovanje. Enoj-način in več načinovoptična vlaknaimajo jasne razlike v fizični strukturi, značilnostih delovanja in scenarijih uporabe.
Strukturne razlike:
Enom{0}}načinsko vlakno ima premer jedra približno 8–10 mikronov, kar omogoča samo en način prenosa svetlobnega valovanja, s premerom ovoja 125 mikronov. Večmodno vlakno ima premer jedra 50 ali 62,5 mikronov in lahko prenaša več načinov svetlobnih valov. Ta strukturna razlika določa temeljne razlike v zmogljivosti med obema.
Primerjava zmogljivosti prenosa:
Ker eno-načinovno vlakno prenaša samo en način, ni modalne disperzije, zato je pasovna širina prenosa praktično neomejena in lahko podpira prenose 40G, 100G ali celo višje. Oddajna razdalja lahko doseže desetine ali celo stotine kilometrov brez repetitorjev. Enoj-optično vlakno običajno uporablja laserje z valovno dolžino 1310 nm ali 1550 nm.
Večmodno vlakno ima modalno disperzijo, ki omejuje pasovno širino in razdaljo prenosa. Večmodno vlakno razreda OM3- ima največjo razdaljo prenosa približno 300 metrov pri hitrosti 10G; OM4 lahko doseže 550 metrov. Večmodna vlakna običajno uporabljajo LED diode z valovno dolžino 850 nm ali 1300 nm ali laserje VCSEL, ki stanejo manj kot laserji, ki se uporabljajo v enomodnih sistemih.
Cena:
Večmodnioptični kabelsama je po ceni podobna eno-načinovnim vlaknom, vendar so ustrezni optični moduli (oddajno-sprejemniki) znatno cenejši od eno-sistemov in ponujajo stroškovne prednosti pri aplikacijah na kratke-razdalje. Na primer, večnačinovni optični modul SFP+ lahko stane 40 $-70 $, medtem ko lahko primerljiv eno-modul stane 110 $-210 $. Vendar pa pri aplikacijah na dolge razdalje enomodni sistemi ne potrebujejo repetitorske opreme, zaradi česar so celotni stroški dejansko nižji.
pogosta vprašanja
Kakšne so razlike med večmodnimi vlakni OM3/OM4/OM5?
|
Vrsta |
Premer jedra |
Pasovna širina 850nm |
Razdalja 10G |
Razdalja 40G |
|
OM3 |
50μm |
2000MHz·km |
300m |
100m |
|
OM4 |
50μm |
4700MHz·km |
550m |
150m |
|
OM5 |
50μm |
4700MHz·km |
550m |
440m (SWDM) |
Kako pogosto potrebuje kalibracijo fuzijski spajalnik?
Urnik rednega vzdrževanja:
Zamenjava elektrod: 2000-3000 jeder (ali ko izguba stalno presega standarde)
V-čiščenje utorov: Vsak dan pred začetkom dela
Kalibracija motorja: letno ali na poziv
Tovarniška kalibracija: vsake 3 leta ali 50.000 jeder
Dnevni pregled: Perform test splices with standard fiber; if loss >0,1 dB, potrebno vzdrževanje.
Zakaj vlakno sveti rdeče z rdečim peresom, vendar nima signala?
Rdeča svetloba (650 nm) se uporablja samo za testiranje kontinuitete jedra in ne predstavlja običajnih komunikacijskih valovnih dolžin (1310/1550 nm). Možni razlogi vključujejo kon-kontaminacijo čelne strani, izgubo mikroupogiba ali neujemanje vrste priključka.